PROZESSÜBERWACHUNG
Auswerteinheit CUBE
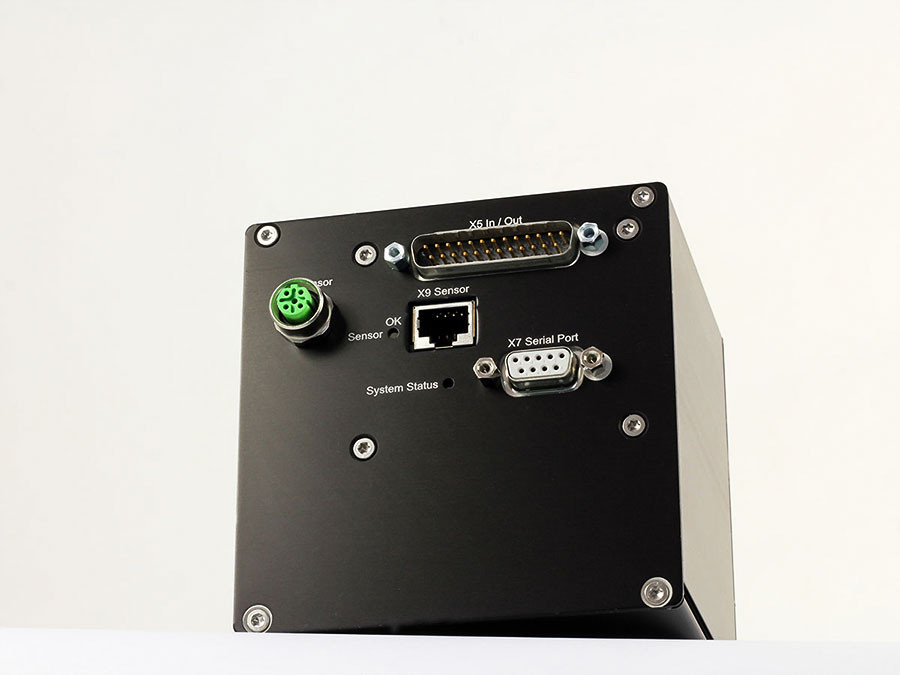
Die Auswerteinheit CUBE ist eine modulare Plattform zur Prozessüberwachung und Prozessregelung bei der industriellen Lasermaterialbearbeitung. Sie wurde vorrangig für Anwendungen beim Laserschneiden entwickelt, kann jedoch auch zur Überwachung von Laserschweißprozessen eingesetzt werden.
Die CUBE verarbeitet die von optischen Sensoren erfasste Prozessstrahlung und wertet diese in Echtzeit aus. Sensor und Auswerteinheit sind über eine digitale Echtzeitschnittstelle und ein schleppkettentaugliches Kabel miteinander verbunden.
Über verschiedene Schnittstellen kommuniziert die CUBE mit der Maschinensteuerung. Dabei erhält sie Informationen über den aktuellen Bearbeitungsprozess und stellt der Maschinensteuerung im Gegenzug Prozesszustände, Überwachungsergebnisse und Statusinformationen zur Verfügung.
Für aktive Regelungsfunktionen kann die CUBE zusätzlich in die Signalverbindung zwischen CNC und Laserquelle integriert werden. Dadurch kann sie unmittelbar auf den Bearbeitungsprozess einwirken, indem sie die Laserquelle in Echtzeit ansteuert. Alternativ ist ein rein überwachender Betrieb möglich. In diesem Fall verbleibt die Kontrolle über die Laserquelle vollständig bei der CNC, während die CUBE den Prozess überwacht und der Maschinensteuerung die ermittelten Prozess- und Statusinformationen übermittelt.
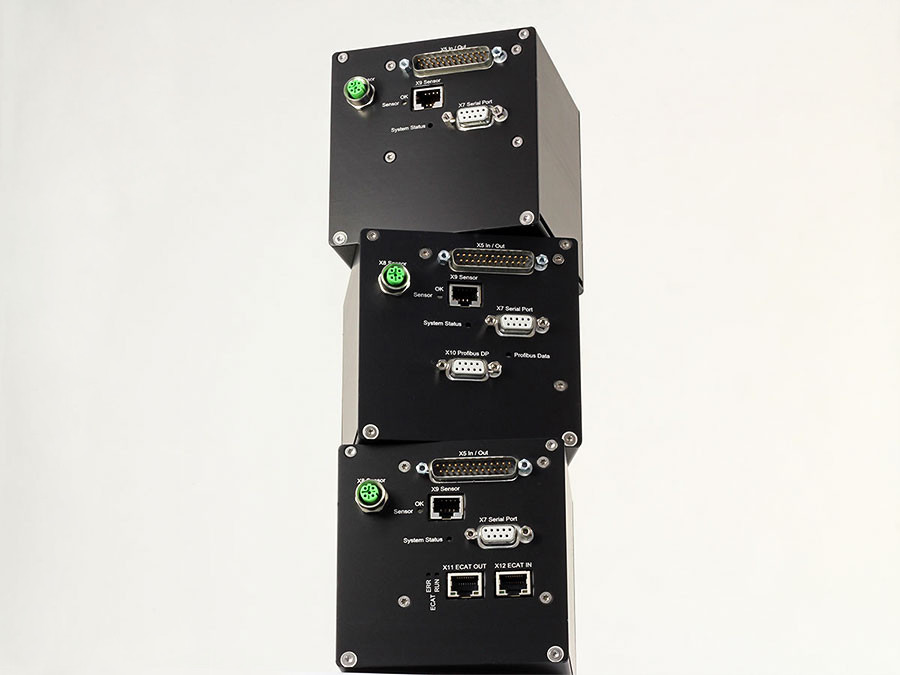
Die CUBE-Plattform ist in unterschiedlichen Ausführungen erhältlich und lässt sich durch modulare Erweiterungen an verschiedene Maschinen-, Prozess- und Schnittstellenkonzepte anpassen.
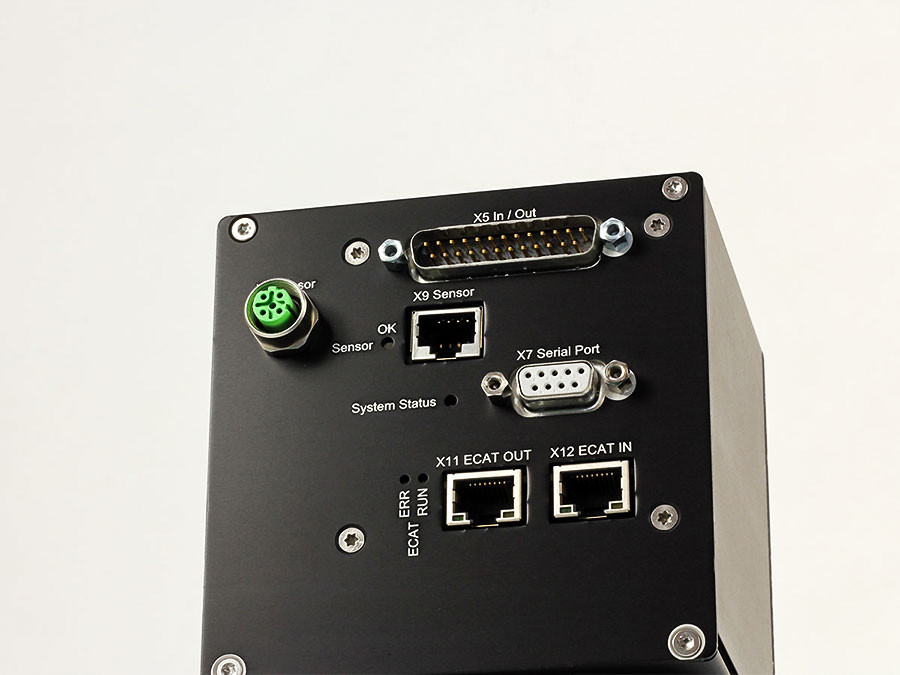
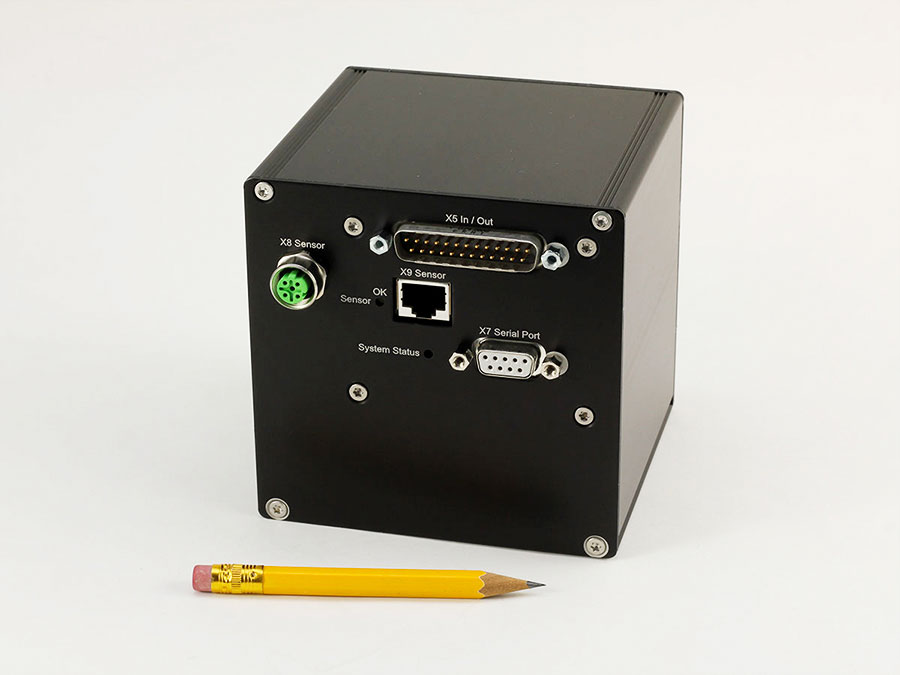
Schnittstellen:
- Digitale 24 V I/O
- Analogsignal 0 V…10 V
- RS-232
- USB
- PROFIBUS
- EtherCAT
- Modbus TCP / Ethernet
Sensoren
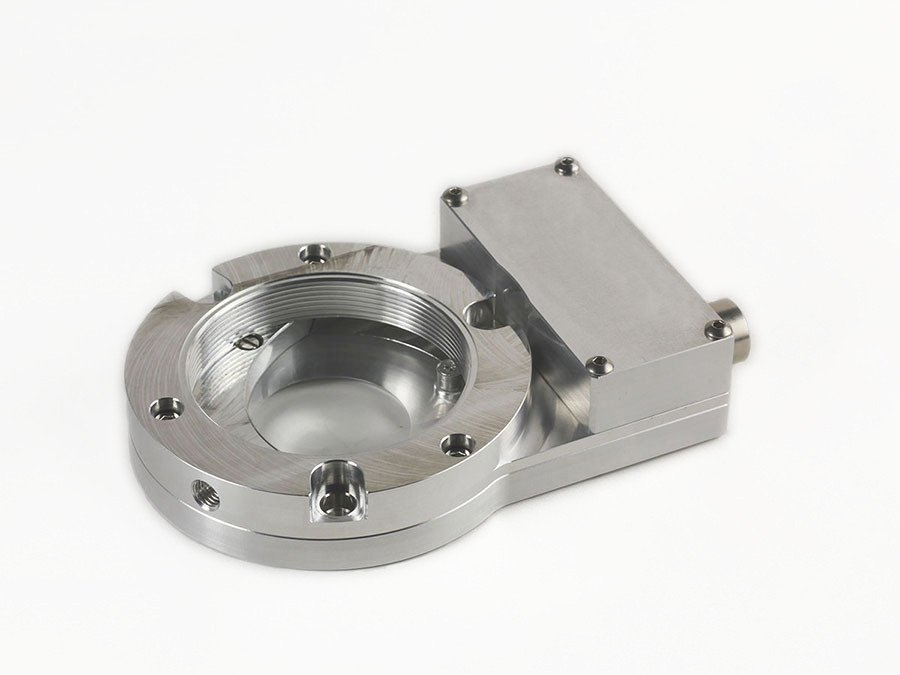
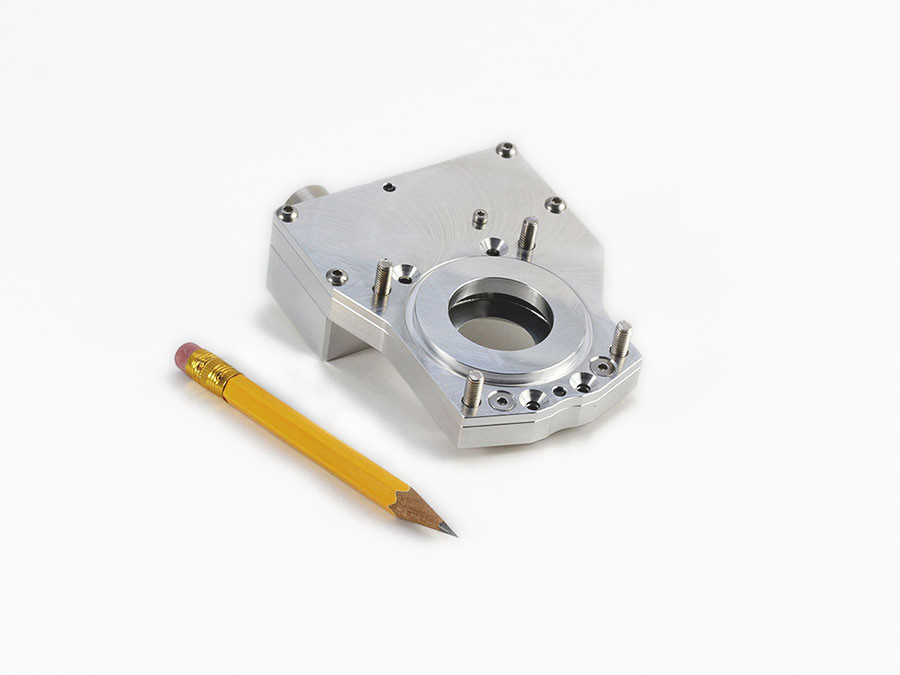
Unsere Sensoren erfassen die beim Bearbeitungsprozess entstehende Prozessstrahlung in verschiedenen Wellenlängenbereichen und übertragen die Detektorsignale über eine proprietäre digitale Echtzeitschnittstelle an die Auswerteinheit CUBE.
Die Erfassung erfolgt koaxial zum Bearbeitungslaserstrahl. Hierzu wird ein Teil der vom Bearbeitungspunkt zurücklaufenden Prozessstrahlung am äußeren Rand des optischen Strahlengangs ausgekoppelt und auf die Detektoren geführt. Der Bearbeitungslaserstrahl selbst bleibt dabei unbeeinflusst.
Das patentierte Auskoppelprinzip ermöglicht einen besonders flachen und kompakten Sensoraufbau. Dadurch können die Sensoren üblicherweise direkt in den Schneidkopf integriert werden. Die optischen Komponenten befinden sich dabei im geschützten Bereich des Bearbeitungskopfes und sind für einen dauerhaft wartungsarmen Betrieb ausgelegt.
Die Sensorsignale werden typischerweise mit 10 kHz erfasst, je nach Ausführung sind Abtastraten von bis zu 50 kHz möglich. Bewusst werden keine unnötig hohen Abtastraten eingesetzt, da oberhalb des für die Prozessdynamik relevanten Bereichs vor allem der Rauschanteil zunimmt, ohne einen zusätzlichen Informationsgewinn zu liefern.
Ein besonders großer Dynamikbereich ermöglicht die zuverlässige Erfassung sehr unterschiedlicher Prozesszustände ohne Umschaltung der Verstärkung. Schwache ebenso wie sehr intensive Prozesssignale können innerhalb derselben Messkette erfasst werden. Dadurch stehen der Auswertung kontinuierliche und direkt vergleichbare Signale über den gesamten Prozessverlauf zur Verfügung.
Für unterschiedliche Schneidköpfe und optische Systeme stehen verschiedene Sensorausführungen zur Verfügung. Die Sensorik eignet sich für Hochleistungslaser unterschiedlicher Bauarten, darunter Faser-, Scheiben-, Dioden-, Nd:YAG- und CO₂-Laser.
Sorgfältige Reinigung der optischen Komponenten, Reinraummontage und erprobte Dichtungskonzepte gewährleisten einen zuverlässigen Betrieb auch bei hohen Laserleistungen und anspruchsvollen industriellen Einsatzbedingungen.
VCLD – KI-basierte visuelle Überwachung von Laserbearbeitungsprozessen
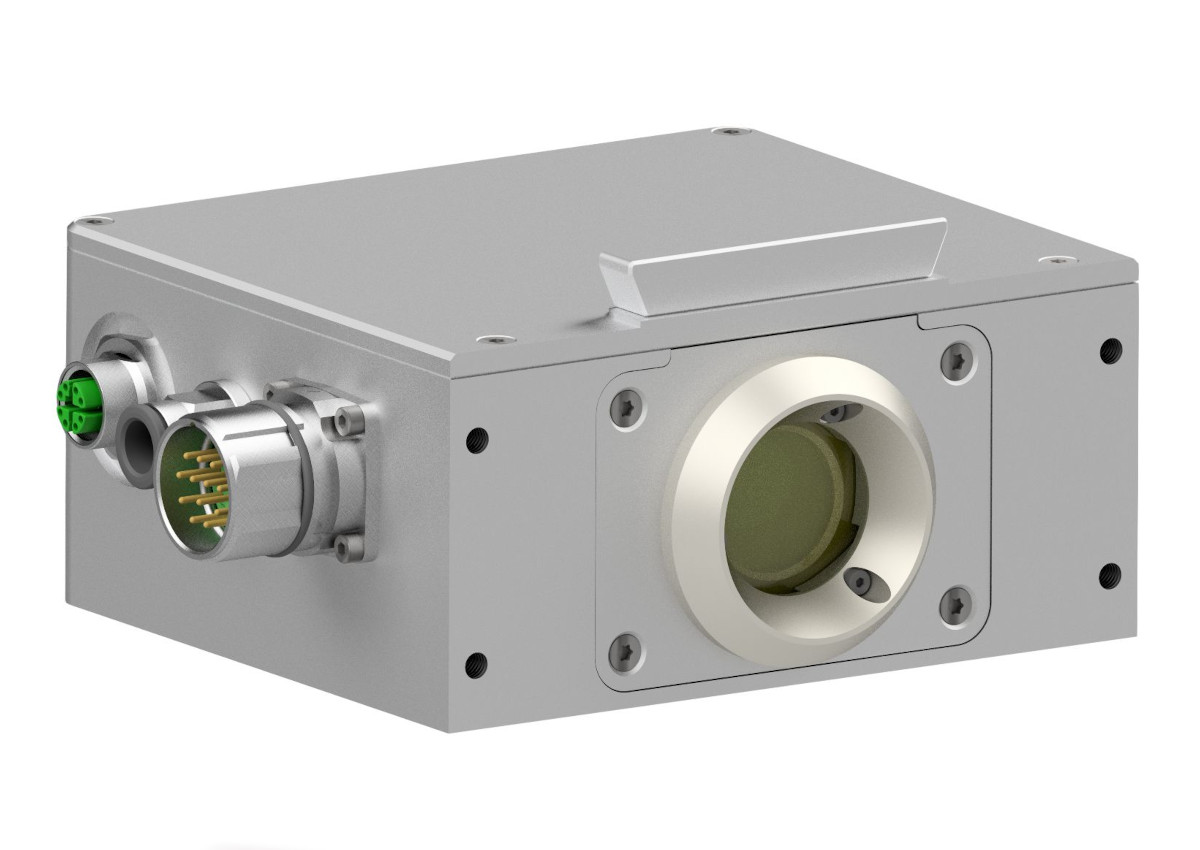
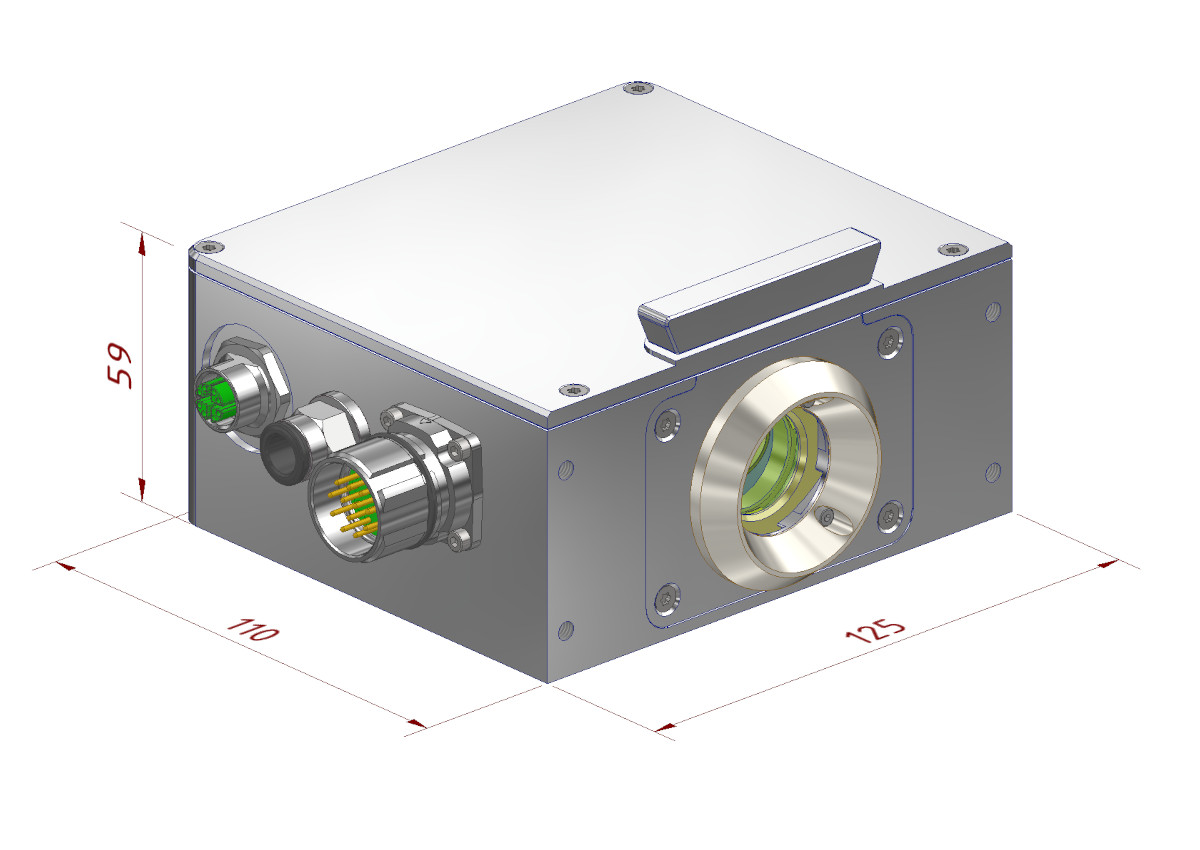
Die VCLD kombiniert Hochgeschwindigkeitskamera, KI-Auswertung und Maschinenanbindung in einem kompakten, industrietauglichen System zur schnellen und zuverlässigen Erkennung von Bearbeitungsfehlern – ohne externen Hochleistungsrechner.
„Prozessbewertung wie durch einen erfahrenen Bediener – kontinuierlich und automatisiert.“
Die VCLD ist ein kompaktes kamerabasiertes System zur Überwachung von Laserbearbeitungsprozessen, insbesondere Laserschneidprozessen. Sie verbindet maschinelles Sehen (Machine Vision) mit KI-basierter Prozessbewertung direkt im Gerät. Eine Hochgeschwindigkeitskamera beobachtet den Bearbeitungsbereich, während neuronale Netze die Bilddaten direkt im Gerät auswerten. Ein externer Industrie-PC oder Hochleistungsrechner ist dafür nicht erforderlich.
Im Unterschied zu klassischen Sensorsystemen bewertet die VCLD das räumliche Erscheinungsbild des Prozesses. Dadurch können auch unter komplexen Bedingungen Prozessfehler, wie etwa Schnittabrisse (Cut Loss) beim Laserschneiden, erkannt werden. Die Auswertung liefert ein kontinuierliches Fehlersignal, aus dem zusätzlich binäre Fehler- und Statussignale für die Maschinensteuerung abgeleitet werden können.
Für eine zuverlässige Erkennung werden die Ergebnisse mehrerer aufeinanderfolgender Bilder berücksichtigt. Dennoch sind Reaktionszeiten von unter 40 ms zwischen einer Prozessänderung und der gesicherten Fehlerausgabe möglich.
Flexible Bildaufnahme und Integration
Je nach Anwendung können unterschiedliche Bildsensoren eingesetzt und hinsichtlich Auflösung, Bildrate sowie Farb- oder Graustufenerfassung auf den jeweiligen Prozess abgestimmt werden. In einer für schnelle Prozessüberwachung optimierten Graustufenkonfiguration erreicht die VCLD bis zu 144 Bilder pro Sekunde in HD-Auflösung.
Idealerweise wird der Prozess von oberhalb des Werkstücks aus einer seitlichen Perspektive beobachtet. Dadurch bleibt der unmittelbare Prozessbereich gut sichtbar, ohne dass das System direkt über dem Bearbeitungspunkt angeordnet werden muss. Die Kamera kann fest an der Maschine montiert oder ganz beziehungsweise teilweise mit den Maschinenachsen bewegt werden.
Das Objektiv wird durch ein austauschbares und kostengünstiges Schutzglas vor Verschmutzung geschützt. Eine Druckluftversorgung dient sowohl zur Kühlung des Systems als auch zur Erzeugung eines Luftvorhangs vor der Optik.
Durch die Integration von Kamera, Bildverarbeitung und KI-Auswertung in einer kompakten Einheit kann das System zu einem Kostenniveau realisiert werden, das mit reinen industriellen Kamerasystemen vergleichbar ist – ohne zusätzliche externe Recheneinheit.
Vortrainiertes Basismodell und projektspezifisches Training
Das visuelle Erscheinungsbild eines Laserschneidprozesses wird unter anderem durch Maschine, Schneidkopf, Optik, Beleuchtung, Material, Materialdicke und Bearbeitungsparameter beeinflusst. Eine zuverlässige visuelle Prozessüberwachung muss diese anwendungsspezifischen Eigenschaften berücksichtigen.
Die VCLD basiert auf einem vortrainierten Basismodell, das für die jeweilige Zielanwendung mit kundenspezifischen Daten weiter trainiert und angepasst wird. Die hierfür benötigten Aufnahmen müssen keine konkreten Produktgeometrien der später zu bearbeitenden Teile zeigen. Entscheidend ist vielmehr, dass sie typische Prozesszustände der jeweiligen Anwendung abbilden – sowohl stabile als auch fehlerhafte Prozesse.
Die bereitgestellten Kundendaten werden ausschließlich für das jeweilige Projekt verwendet und nicht zum Training von Modellen für andere Kunden eingesetzt.
Eigenschaften:
- KI-basierte visuelle Überwachung von Laserbearbeitungsprozessen, insbesondere Laserschneidprozessen
- kurze Reaktionszeiten unter einigen 10 ms
- Inferenz und Aufnahme bis zu 144 Bilder pro Sekunde bei Graustufenerfassung
- unterschiedliche Sensoren für hohe Bildrate, hohe Auflösung sowie Farb- oder Graustufenerfassung
- KI-Auswertung vollständig im Gerät
- austauschbares Schutzglas
- Druckluftkühlung und Luftvorhang
- Linux-basiertes System mit Möglichkeit zur Integration kundenspezifischer Anwendungen
- vortrainiertes Basismodell mit projektspezifischem Training
Funktionen:
Schnittstellen:
- Digitale 24 V I/O
- Ethernet
- Modbus TCP
- EtherCAT (optional)
Konfiguration und Firmware-Updates erfolgen über eine integrierte Weboberfläche. Zusätzlich steht ein Live-Stream der Prozesskamera zur Verfügung, sodass der Schneidprozess auch aus der Ferne beobachtet werden kann. Aufzeichnungen können direkt auf dem Gerät gespeichert sowie über ein Netzlaufwerk abgerufen werden.
Einsatzbereich
Die VCLD wurde für die Überwachung weitgehend autonom betriebener Laserbearbeitungsprozesse entwickelt und schafft eine Grundlage für hohe Prozesssicherheit. Besonders interessant ist sie für Anwendungen, bei denen Fehler frühzeitig erkannt werden sollen und klassische Intensitätssensoren nicht genügend Informationen über den tatsächlichen Prozesszustand liefern.
Durch die flexible Auswahl von Kamera, Optik und Modell sowie das projektspezifische Training kann die Plattform an unterschiedliche Prozesse, Maschinengeometrien und Integrationskonzepte angepasst werden. Damit eignet sie sich sowohl für die Integration in neue Maschinenkonzepte als auch für spezielle Anwendungen, bei denen eine kompakte und schnelle visuelle Prozessüberwachung erforderlich ist.
Auswerteinheit Modell 3
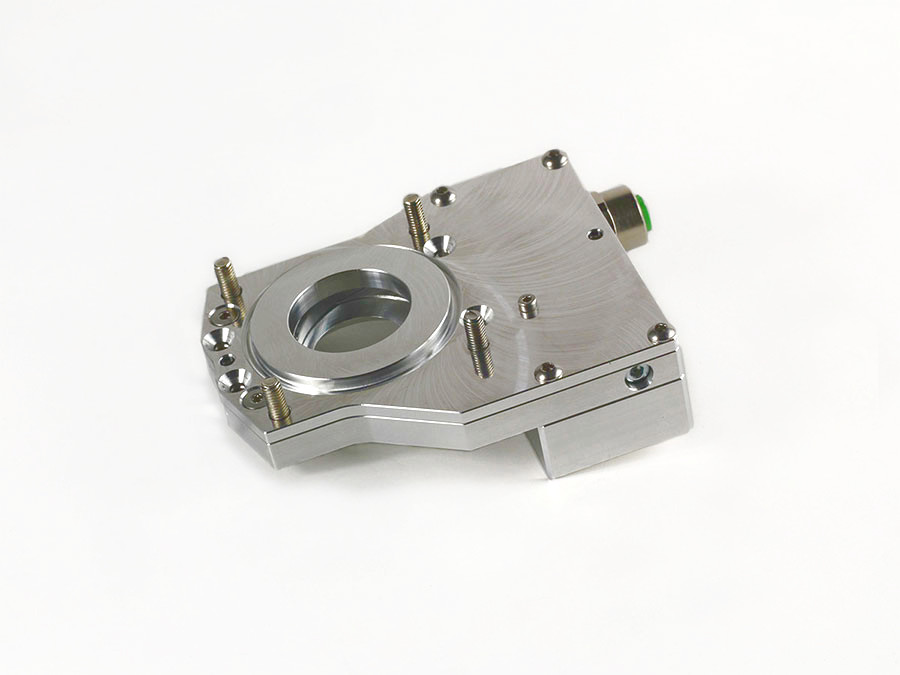
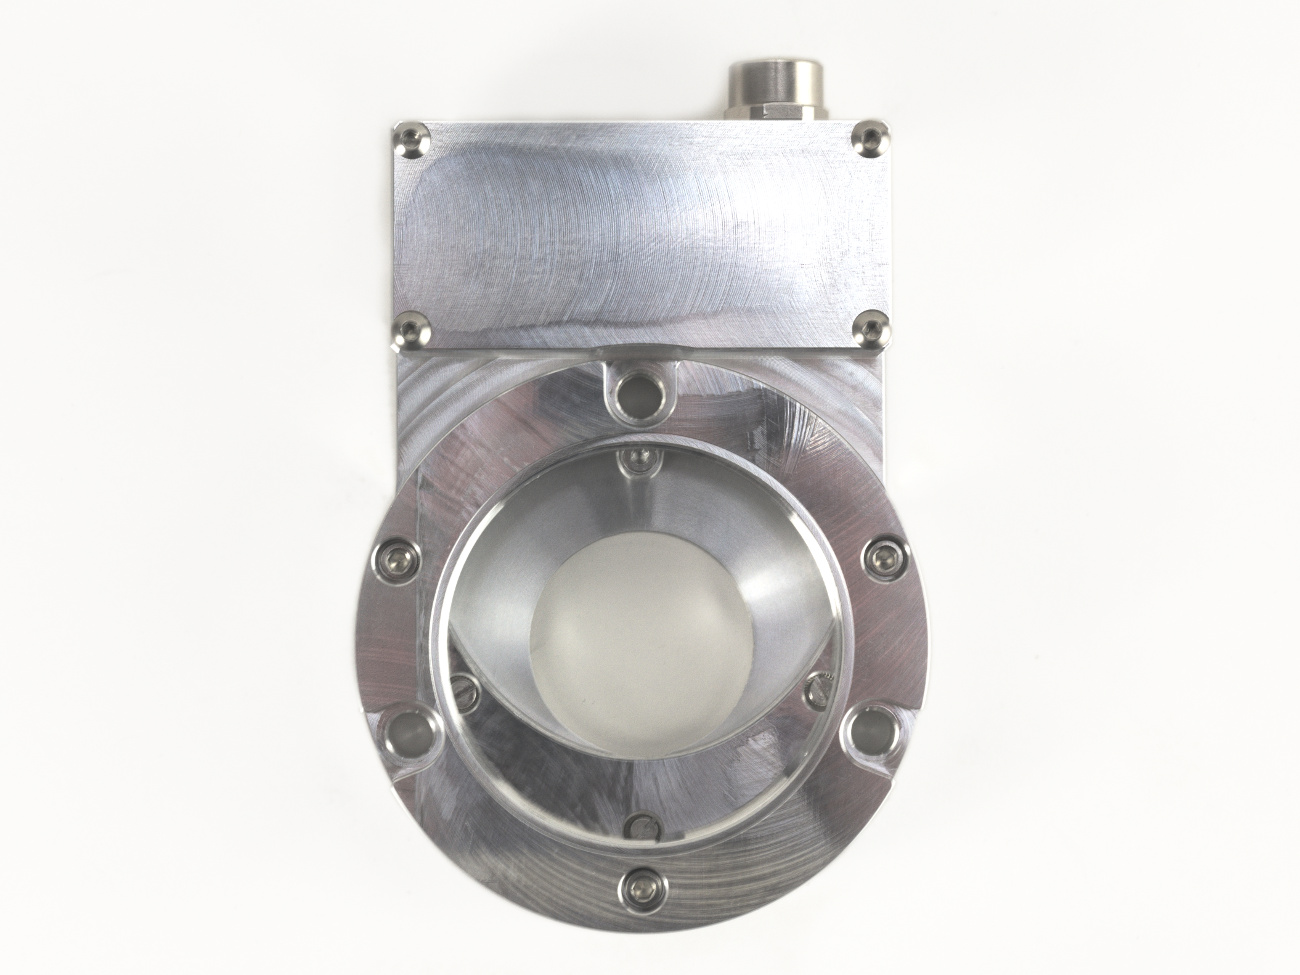
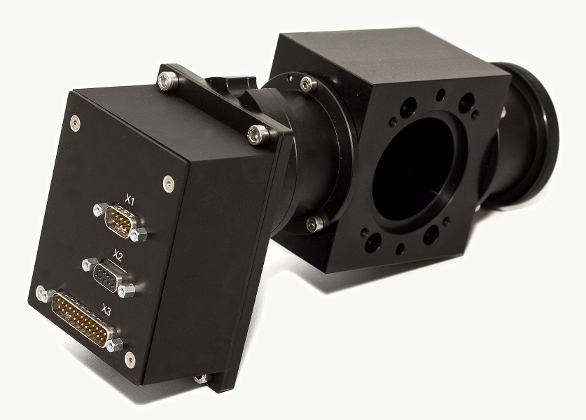
Die Auswerteinheit Modell 3 ist eine bewährte Lösung zur Prozessüberwachung und -regelung an industriellen CO₂-Laseranlagen. Sie kombiniert optischen Detektor und Auswerteeinheit in einem kompakten Gehäuse und wird direkt in den Strahlengang zwischen Laserquelle und Bearbeitungsanlage integriert, üblicherweise in unmittelbarer Nähe der Laserquelle.
Die vom Bearbeitungsprozess zurücklaufende Prozessstrahlung wird über einen Scraperspiegel aus dem Strahlengang ausgekoppelt und anschließend ausgewertet. Der eigentliche Laserstrahl bleibt dabei unbeeinflusst, da sich kein transmissives optisches Element im Nutzstrahl befindet.
Die Modell-3-Plattform wird weiterhin für bestehende und neue Anlagen gefertigt und kommt insbesondere bei großformatigen Laserschneidanlagen zum Einsatz. Ein wesentliches Anwendungsgebiet ist die aktive Regelung des Einstechprozesses beim Sauerstoffschneiden von Baustählen und niedrig legierten Stählen, insbesondere bei großen Blechdicken.
Beim geregelten Einstechen erkennt das System den tatsächlichen Durchstich und beendet den Einstichvorgang unmittelbar, sobald das Material vollständig durchdrungen ist. Im Gegensatz zu einem ungeregelten Prozess mit fest vorgegebener Einstichzeit muss dadurch keine Sicherheitsreserve für ungünstige Prozessbedingungen eingeplant werden. Dies reduziert die Einstichzeit deutlich und kann insbesondere bei großen Blechdicken und vielen Einstichen zu erheblichen Zeiteinsparungen führen.
Für unterschiedliche optische Systeme stehen verschiedene Ausführungen zur Verfügung. Dadurch können auch Anlagen mit großen Laserstrahldurchmessern zuverlässig überwacht und geregelt werden.
Neben CO₂-Laseranlagen kann die Modell-3-Plattform in geeigneten Konfigurationen auch mit anderen Laserquellen eingesetzt werden.
Schnittstellen:
- Digitale 24 V I/O
- RS-232
- PROFIBUS
Funktionen:
Kundenspezifische Systeme
Neben unseren eigenen Produktplattformen entwickeln wir gemeinsam mit Maschinenherstellern kundenspezifische Systeme für die industrielle Lasermaterialbearbeitung und angrenzende Anwendungen. Im Mittelpunkt stehen dabei Lösungen, bei denen Sensorik, Optik, Elektronik und maschinennahe Software zu einer kompakten, industrietauglichen Einheit zusammengeführt werden.
Unsere Entwicklungserfahrung umfasst unter anderem:
- Optische und mechatronische Baugruppen für Hochleistungslaser, bei denen Strahlführung, Sensorik und Zustandsüberwachung direkt in das Gesamtsystem integriert werden.
- Zustandsüberwachung optischer Komponenten, einschließlich Messverfahren zur Erfassung thermischer Belastungen während des laufenden Maschinenbetriebs.
- Berührungslose Materialcharakterisierung, beispielsweise mit elektromagnetisch angeregten Ultraschallsensoren (EMAT) zur Bestimmung von Materialdicke, elastischen Kennwerten und richtungsabhängigen Materialeigenschaften.
- EMAT-Sensorik und Auswerteelektronik, einschließlich Sensorkonzepten mit gepulst elektromagnetisch erzeugtem Bias-Magnetfeld als Alternative zu Permanentmagneten.
- Integration in industrielle Maschinensteuerungen über digitale Schnittstellen, CAN-Bus und industrielle Feldbussysteme.
Wir begleiten solche Entwicklungen von der Auswahl und Auslegung des Messprinzips über Optik, Sensorik und Elektronik bis hin zu Signalverarbeitung, Embedded Software und Maschinenintegration. Ziel sind dabei robuste, reproduzierbar fertigbare Systeme, die sich dauerhaft in industrielle Maschinen und Anlagen integrieren lassen.
Funktionen
Aktive Einstichregelung
Die aktive Einstichregelung regelt den Einstichvorgang und passt die Laseremission fortlaufend an den tatsächlichen Prozesszustand an. Dadurch kann der Durchstich schneller erreicht und der Einstich unmittelbar nach erfolgreichem Durchdringen des Materials beendet werden.
Gegenüber ungeregelten Einstichstrategien lassen sich dadurch bei Baustahl, Edelstahl und Aluminium deutliche Zeiteinsparungen erzielen. Gleichzeitig verbessert die Regelung die Reproduzierbarkeit des Einstichprozesses. Bei Aluminium und Edelstahl kann sie zudem größere Metallspritzer verhindern und Ablagerungen auf der Blechoberfläche deutlich reduzieren, die zu Störungen der kapazitiven Höhenabtastung führen können.
Plasmaerkennung
Schneidfehler äußern sich häufig durch einen deutlichen Anstieg der vom Prozess emittierten Strahlung. Die Plasmaerkennung überwacht die Intensität der Sensorsignale und erkennt solche Zustände anhand von Schwellwerten und einfachen zeitlichen Filtern.
Wird eine ungewöhnlich hohe Prozessintensität erkannt, erhält die Maschinensteuerung unmittelbar eine entsprechende Meldung und kann auf den möglichen Schneidfehler reagieren.
Die Plasmaerkennung bietet damit eine einfache und robuste Überwachung des Schneidprozesses. Für eine differenziertere Bewertung und die frühzeitige Erkennung beginnender Schneidfehler steht die Cut Loss Detection zur Verfügung.
Cut Loss Detection – Überwachung des Schneidprozesses
Die Cut Loss Detection (CLD) überwacht den Schneidprozess kontinuierlich und erkennt beginnende sowie vollständige Schnittabbrüche zuverlässig. Im Gegensatz zur einfachen Plasmaerkennung werden dabei nicht nur einzelne Signalpegel betrachtet, sondern der Prozesszustand anhand komplexerer Veränderungen bewertet.
Je nach eingesetztem System erfolgt die Auswertung auf Basis mehrerer optischer Sensorsignale oder anhand von Kamerabildern des Schneidprozesses. Die Bewertung wird an die jeweiligen Prozessbedingungen angepasst, sodass auch kleinere Abweichungen von einem stabilen Schneidprozess erkannt werden können, ohne normale Prozessschwankungen unnötig als Fehler zu bewerten.
Wird ein Schneidfehler erkannt, stellt das System der Maschinensteuerung unmittelbar entsprechende Prozess- und Fehlerinformationen zur Verfügung. Diese kann daraufhin den Schnitt stoppen oder geeignete Maßnahmen zur Wiederherstellung eines stabilen Schneidprozesses einleiten.
Die CLD eignet sich besonders für automatisierte Laserschneidanlagen, bei denen Schneidfehler zuverlässig und ohne permanente Überwachung durch einen Bediener erkannt werden müssen.
Fokuslagenmessung
Eine fehlerhafte Fokuslage kann die Schneidqualität und Prozessstabilität erheblich beeinträchtigen. Die Fokuslagenmessung ermöglicht die automatisierte Bestimmung der tatsächlichen Fokusposition anhand einer Reihe von Einstichen mit unterschiedlichen Fokuslagen.
Die Sensorsignale werden dabei automatisch ausgewertet und die ermittelte Fokusposition an die Maschinensteuerung beziehungsweise den Bediener übergeben. Zusätzliche Messgeräte oder spezielle Vorrichtungen sind hierfür nicht erforderlich. Dadurch lässt sich die Fokuslage unkompliziert überprüfen, beispielsweise nach einem Schutzglaswechsel oder bei unklaren Fehlerbildern im Schneidprozess.
Pulsgenerator
Durch die direkte Anbindung an die Laserquelle können die Auswerteinheiten auch zur Erzeugung definierter Laserpulse eingesetzt werden.
Pulsfrequenz und Duty Cycle können vorgegeben und zu einfachen Pulsprogrammen kombiniert werden. Sicherheitsrelevante Signale wie beispielsweise der Interlock verbleiben dabei unter direkter Kontrolle der Maschinensteuerung.